一、 目的:建立殼模、毛胚、成品之不合格處理方式,以管制產品品質
二、 範圍:凡內製或外包之殼模、毛胚、加工成品之不合格處理,均依本程序
三、 權責:3
1 內製殼模不合格處理:殼模組長
2 外包殼模不合格處理:熔解組長/生管
3 毛胚不合格處理:後處理組長
4 加工不合格處理:成品管理員
四、 名詞定義:無
五、 作業程序:5
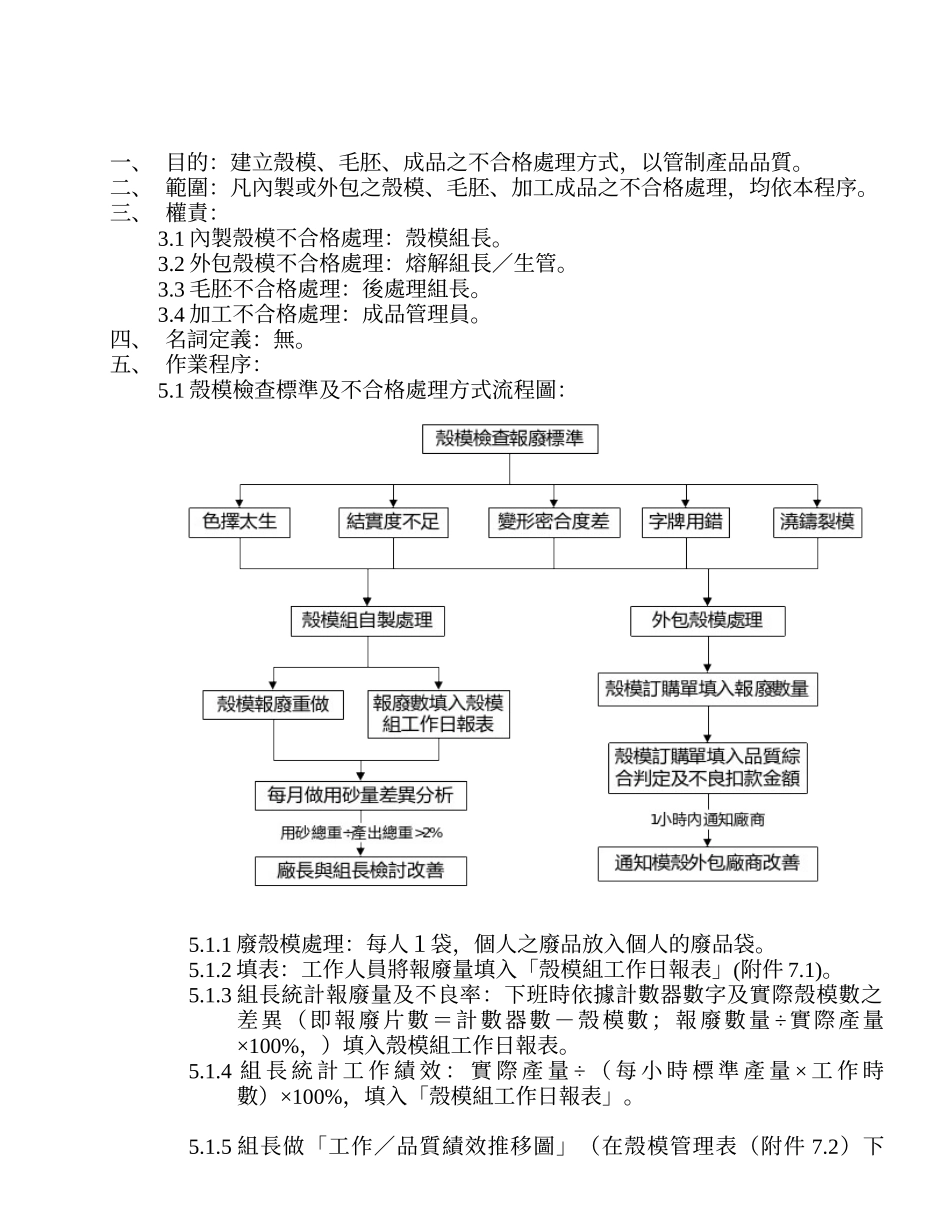
1 殼模檢查標準及不合格處理方式流程圖:5
1 廢殼模處理:每人1袋,個人之廢品放入個人的廢品袋
2 填表:工作人員將報廢量填入「殼模組工作日報表」(附件 7
3 組長統計報廢量及不良率:下班時依據計數器數字及實際殼模數之差異(即報廢片數=計數器數-殼模數;報廢數量 ÷實際產量×100%,)填入殼模組工作日報表
4 組 長 統 計 工 作 績 效 : 實 際 產 量 ÷ ( 每 小 時 標 準 產 量 × 工 作 時數)×100%,填入「殼模組工作日報表」
5 組長做「工作/品質績效推移圖」(在殼模管理表(附件 7
2)下方):5
1 工作績效:以黑筆或藍筆畫線
填入產量、工時及績效燈號
2 品質績效:報廢率≧2% 貼紅燈
6 改善:每週報廢率平均值≧2%時,廠長必須與組長檢討原因及改善方法執行改善,且在會議中說明
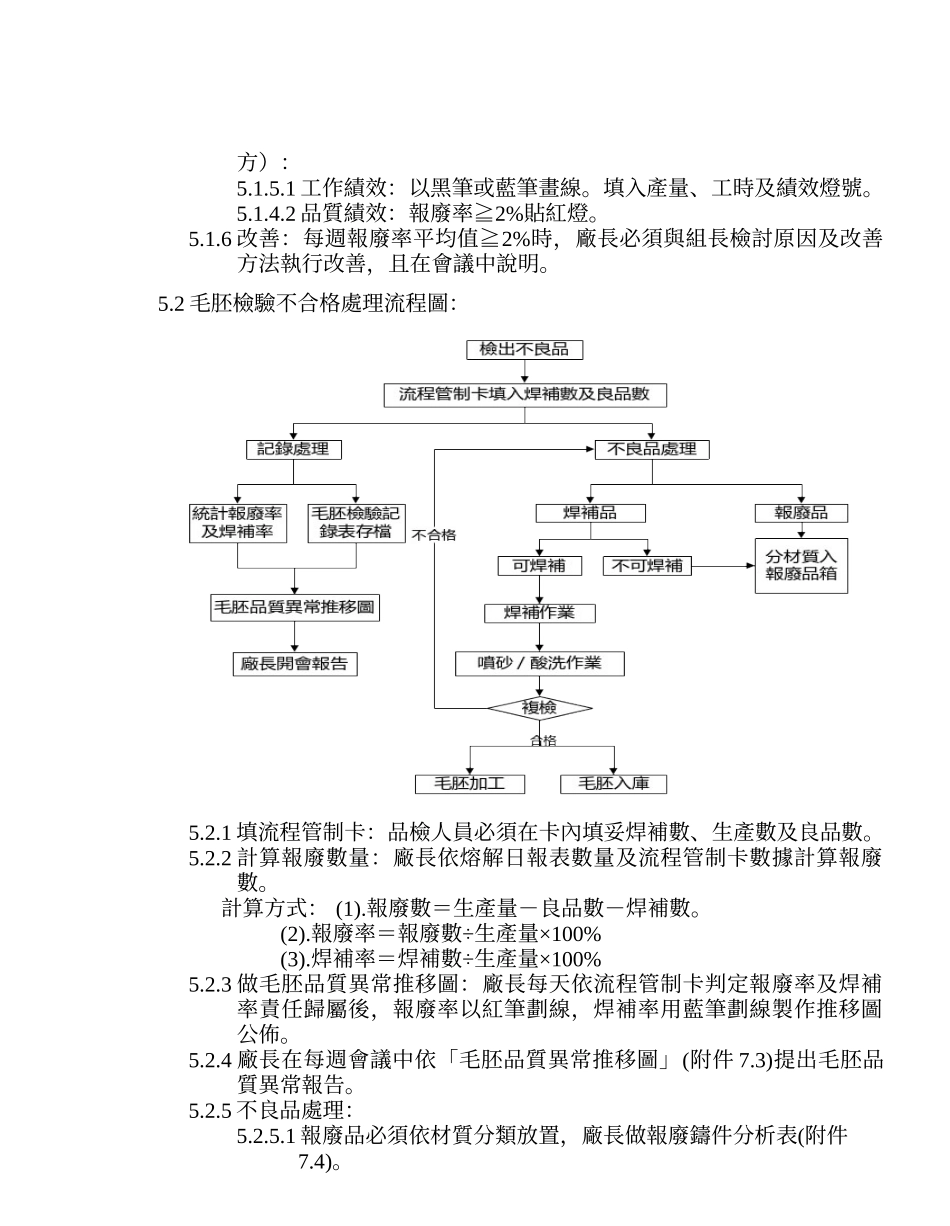
2 毛胚檢驗不合格處理流程圖:5
1 填流程管制卡:品檢人員必須在卡內填妥焊補數、生產數及良品數
2 計算報廢數量:廠長依熔解日報表數量及流程管制卡數據計算報廢數
計算方式: (1)
報廢數=生產量-良品數-焊補數
報廢率=報廢數÷生產量×100% (3)
焊補率=焊補數÷生產量×100%5
3 做毛胚品質異常推移圖:廠長每天依流程管制卡判定報廢率及焊補率責任歸屬後,報廢率以紅筆劃線,焊補率用藍筆劃線製作推移圖公佈